OEE란? 설비종합효율 계산 방법과 OEE 계산 공식
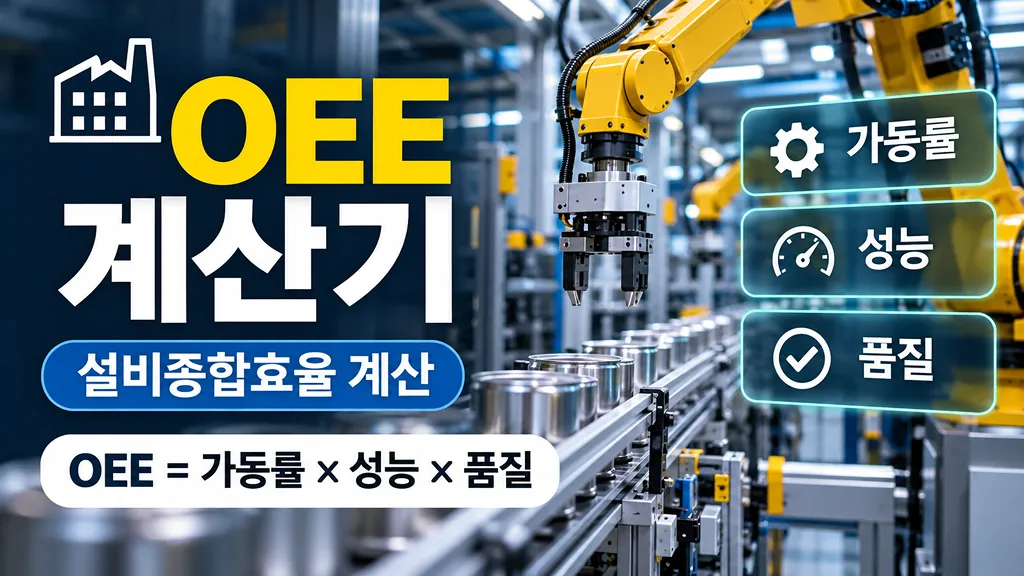
OEE(Overall Equipment Effectiveness, 설비종합효율)는 계획된 생산시간 동안 설비가 얼마나 효과적으로 생산 활동을 수행했는지 측정하는 대표적인 제조 생산성 지표입니다. OEE 계산은 설비가 단순히 얼마나 오래 가동됐는지만 보는 것이 아니라 가동률(Availability), 성능(Performance), 품질(Quality) 세 가지 요소를 함께 반영합니다.
OEE가 100%라면 계획생산시간 동안 설비가 정지하지 않고 이상적인 생산 속도로 가동되면서, 생산된 제품이 모두 양품이었다는 의미입니다. 실제 제조 현장에서는 OEE 수치 자체보다 가동률·성능·품질 중 어떤 부분에서 생산 손실이 발생하는지를 함께 분석하는 것이 중요합니다.
OEE 계산 공식
OEE는 가동률, 성능, 품질을 각각 계산한 뒤 세 값을 곱하여 구합니다.
가동률 계산 공식
성능 계산 공식
품질 계산 공식
시간 단위를 동일하게 맞추면 OEE는 양품 생산에 필요한 이상적인 시간과 계획생산시간의 비율로도 계산할 수 있습니다.
다만 위와 같이 OEE만 바로 계산하면 정지 손실, 속도 손실, 품질 손실 중 어느 부분이 문제인지를 확인하기 어렵습니다. 설비 효율 개선을 목적으로 한다면 가동률·성능·품질을 각각 계산하고 비교하는 방식이 더 유용합니다.
OEE의 가동률, 성능, 품질이란?
OEE를 정확하게 해석하려면 설비종합효율을 구성하는 세 가지 지표의 의미를 이해해야 합니다.
- 가동률(Availability): 계획생산시간 중 설비가 실제로 생산을 위해 작동한 시간의 비율입니다. 고장, 자재 부족, 셋업, 제품 교체 등의 정지시간이 증가할수록 가동률이 낮아집니다.
- 성능(Performance): 설비가 가동되는 동안 이상적인 생산 속도에 얼마나 가깝게 생산했는지를 나타냅니다. 미세 정지, 설비 마모, 공급 불안정, 공회전, 저속 운전 등이 발생하면 성능이 낮아질 수 있습니다.
- 품질(Quality): 전체 생산수량 중 기준을 만족하는 양품이 차지하는 비율입니다. 폐기되는 제품뿐 아니라 재작업이 필요한 제품도 품질 손실을 분석할 때 함께 관리할 수 있습니다.
OEE 계산 예시
OEE 계산 방법을 예시로 확인해보겠습니다. 계획생산시간이 420분, 정지시간이 47분, 이상적 사이클 타임이 1초/개, 총 생산수량이 19,271개, 불량수량이 423개라고 가정합니다.
먼저 계획생산시간에서 정지시간을 제외하면 실제 가동시간은 373분입니다.
총 생산수량에서 불량수량을 제외하면 양품수량은 18,848개입니다.
가동률은 계획생산시간 420분 중 실제 가동시간 373분이 차지하는 비율입니다.
성능을 계산할 때는 이상적 사이클 타임과 가동시간의 단위를 동일하게 맞춰야 합니다. 373분은 22,380초이므로 다음과 같이 계산할 수 있습니다.
품질은 전체 생산수량 중 양품수량의 비율입니다.
마지막으로 가동률, 성능, 품질을 곱하면 OEE를 계산할 수 있습니다.
따라서 이 생산 조건의 OEE는 약 74.79%입니다. 위 OEE 계산기의 기본 입력값도 동일한 예시로 설정되어 있어 가동률, 성능, 품질과 설비종합효율 계산 결과를 바로 확인할 수 있습니다.
OEE 85%는 좋은 수준일까요?
제조 현장에서 OEE 85%는 높은 수준을 설명할 때 자주 사용되는 참고값 중 하나입니다. 그러나 모든 제조업과 생산설비에 동일하게 적용되는 절대적인 기준으로 보기는 어렵습니다.
제품 종류, 생산 방식, 설비 특성, 다품종 생산 여부, 셋업 및 세척 빈도 등에 따라 달성 가능한 OEE 수준은 달라질 수 있습니다. 따라서 서로 다른 공장이나 설비의 OEE를 단순 비교하기보다는 같은 설비와 같은 계산 기준으로 OEE 변화를 지속적으로 측정하면서 가동손실, 성능손실, 품질손실을 줄여가는 방식으로 활용하는 것이 좋습니다.
Performance가 100%를 넘는 이유
정상적으로 정의된 OEE에서는 가동률, 성능, 품질이 각각 100%를 초과하지 않는 것이 일반적입니다. 특히 OEE Performance가 100%보다 높게 계산된다면 입력값이나 기준값을 확인할 필요가 있습니다.
성능이 100%를 넘는 경우에는 이상적 사이클 타임이 실제 설비의 최대 생산속도보다 느리게 설정되어 있거나, 초/개와 분/개처럼 시간 단위를 혼동했는지 확인해야 합니다. 총 생산수량이나 가동시간 집계가 정확한지도 함께 점검하는 것이 좋습니다.
이상적 사이클 타임(Ideal Cycle Time)은 현재 평균 생산속도가 아니라 설비가 정상적인 조건에서 달성할 수 있는 가장 빠른 생산속도를 기준으로 설정해야 합니다.
OEE와 TEEP의 차이
OEE는 생산하기로 계획한 계획생산시간을 기준으로 설비의 가동률, 성능, 품질 손실을 측정합니다. 따라서 생산 계획에 포함되지 않은 시간은 OEE 계산에서 제외됩니다.
반면 TEEP(Total Effective Equipment Performance)는 하루 24시간과 같은 전체 가용 시간을 기준으로 설비 효율과 활용도를 살펴보는 지표입니다. 생산계획 자체가 적어 설비 유휴시간이 많은 경우에는 OEE만으로 전체 설비의 생산 여력을 파악하기 어려울 수 있습니다.
OEE 개선 방법과 확인해야 할 생산 손실
OEE를 개선하려면 최종 OEE 수치만 보는 것이 아니라 가동 손실, 속도 손실, 품질 손실을 각각 구분해 원인을 확인하는 것이 중요합니다.
- 정지 손실이 큰 경우: 설비 고장, 셋업, 제품 교체, 청소, 자재 대기 등 생산이 멈춘 원인을 유형별로 기록하고 정지시간을 분석합니다.
- 속도 손실이 큰 경우: 이상적 사이클 타임과 실제 생산속도를 비교하고 미세 정지, 공회전, 저속 운전, 병목 공정을 확인합니다.
- 품질 손실이 큰 경우: 불량 유형, 발생 공정, 생산 조건, 초기 생산 불량과 재작업 발생량을 구분하여 분석합니다.
- OEE를 비교하는 경우: 제품 종류, 설비, 작업 조건이 다른 공정의 OEE를 단순한 순위나 점수로 비교하지 않는 것이 좋습니다.
자주 묻는 질문
- Q. OEE란 무엇인가요?A. OEE는 Overall Equipment Effectiveness의 약자로, 계획생산시간 동안 설비가 얼마나 효과적으로 양품을 생산했는지를 나타내는 설비종합효율 지표입니다. 가동률, 성능, 품질을 곱하여 계산합니다.
- Q. OEE 계산 공식은 무엇인가요?A. OEE는 가동률 × 성능 × 품질로 계산합니다. 가동률은 가동시간 ÷ 계획생산시간, 성능은 이상적 사이클 타임 × 총 생산수량 ÷ 가동시간, 품질은 양품수량 ÷ 총 생산수량으로 계산합니다.
- Q. 휴식시간도 OEE 정지시간에 포함하나요?A. 처음부터 생산할 계획이 없는 휴식시간이나 휴무시간은 일반적으로 계획생산시간에서 제외합니다. 반면 계획생산시간 안에서 발생한 설비 고장, 셋업, 제품 교체 등의 정지는 정지손실로 반영합니다.
- Q. 불량수량 대신 양품수량만 알고 있어도 OEE를 계산할 수 있나요?A. 가능합니다. 총 생산수량과 양품수량을 알고 있다면 품질을 양품수량 ÷ 총 생산수량으로 계산할 수 있습니다. 필요한 경우 총 생산수량에서 양품수량을 빼 불량수량도 구할 수 있습니다.
- Q. 제품마다 이상적 사이클 타임이 다르면 어떻게 계산하나요?A. 제품별 사이클 타임이 다르면 하나의 평균 사이클 타임을 단순 적용하기보다 각 제품의 이상적 사이클 타임과 생산수량을 기준으로 이상적인 생산시간을 각각 계산한 뒤 합산하여 성능과 OEE를 계산하는 방식이 더 적절합니다.
- Q. OEE Performance가 100%를 넘으면 잘못된 것인가요?A. 성능이 100%를 초과한다면 이상적 사이클 타임 설정, 초·분 등의 시간 단위, 생산수량, 가동시간 입력값을 다시 확인하는 것이 좋습니다. 이상적 사이클 타임이 실제 최대 생산속도보다 느리게 설정되면 성능이 100%를 초과할 수 있습니다.
- Q. OEE가 높으면 생산성이 무조건 좋은가요?A. OEE는 계획된 생산시간 안에서 발생하는 설비 손실을 분석하는 지표입니다. 수요, 생산원가, 인력, 납기, 재고, 전체 설비 활용률까지 모두 설명하지는 않으므로 제조 현장의 다른 운영 지표와 함께 확인하는 것이 좋습니다.
- Q. OEE와 설비 가동률은 같은 지표인가요?A. 아닙니다. 설비 가동률은 OEE를 구성하는 세 요소 중 하나입니다. OEE는 가동률뿐 아니라 생산속도를 나타내는 성능과 양품 비율을 나타내는 품질까지 함께 반영합니다.